


Mesin Frais ( Milling Machine )
Pengertian

 Mesin ini dibentuk sedemikian rupa sehingga meja kerja dapat digerakkan longitudinal maju mundur, secara manual maupun otomatis. Kedudukan sumbunya (spindel) kearah datar (horizontal).
 Pada bagian kolom yang mendukung seluruh rangka terdapat kotak roda gigi kecepatan, motor dengan sabuk transmisi. Kolom ini adalah merupakan komponen utama mesin frais yang berbentuk boxdimana lengan mesin (overarm) dan spindel tempat memasang poros arbor.
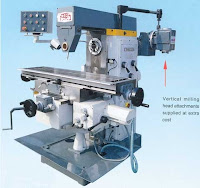
 Sesuai dengan namanya, yang dimaksudvertical sebenarnya adalah poros spindelnya yang dikonstruksikan dalam posisi tegak. Semua bagian yang terdapat pada mesin frais tegak sama seperti pada mesin frais horizontal hanya saja posisi spindelnya tegak.
 Kepala mesin yang tegak dapatdiputar kekiri atau ke kanan serta dapat digerakkan naik, sehingga mesin dapat digunakan untuk membuat benda kerja yang tidak dapat dilakukan dengan mesin freis datar. Mesin freis jenis sangat sesuai untuk membuat bentuk alur alur ekor burung (dovetail ), alur tanpa ujung (blind slot), alur T.
 Konstruksi mesin freis universal tidak berbeda dengan mesin freis datar, perbedaannya hanya terletak pada mejanya. Meja mesin dapat digeser (diputar) sehingga membentuk sudut (swivel), disamping dapat bergerak mendatar dan tegak. Oleh karena itu mesin freis universal sering digunakan untuk membuat benda kerja roda gigi spiral (heliks). Sumbu utama (spindel) gaungan bidang vertikal & horizontal.
 Kepala pembagi adalah peralatan mesin frais yang digunakan untuk membentuk segi beraturan pada poros yang panjang. Pada peralatan ini biasanya dilengkapi dengan plat pembagi yang berfungsi untuk membantu pembagian yang tidak dapat dilakukan dengan pembagian langsung.


Kepala lepas digunakan untuk menyangga benda kerja yang dikerjakan dengan dividing head. Sehingga waktu disayat benda kerja tidak terangkat atau tertekan ke bawah.


Bagian ini adalah tempat dudukan (pengikatan)cutter sebelum dipasang pada sarung tirus pada sumbu utama. Dipasang pada mesin freis tegak, Alat ini digunakan untuk memegang pisau freis yang pendek dan berlubang serta beralur misalnya Face Mill Cutter .

Kolet adalah alat penjepit pisau freis yang bertangkai tirus/lurus. Bentuk alat ini bermacam-macam, tetapi prinsip kerjanya sama yaitu untuk memegang pisau freis yang berbentuk jari (End Mill Cutter).

Cutter Mantel
Cutter Alur Cutter
 Digunakan untuk membuat alur-alur pada batang atau permukaan benda lainnya.
 Cutter Radius Cembung

 Alat ini hanya digunakan untuk untuk membuat alur berbentuk “T” seperti halnya pada meja mesin frais.

 Ukuran cutter ini sangat bervariasi mulai ukuran kecil sampai ukuran besar. Cutter ini biasanya dipakai untuk membuat alur pasak dan ini hanya dapat dipasang pada mesin frais vertical.
Karena satuan Cs dalam meter/menit sedangkan satuan diameter pisau/benda kerja dalam millimeter, maka rumus menjadi :
Dalam menentukan besarnya kecepatan potong dan putaran mesin, selain dapat dihitung dengan rumus diatas juga dapat dicari pada tabel kecepatan potong pembubutan (lihat tabel) yang hasil pembacaannya mendekati dengan angka hasil perhitungan.

Pengertian
Mesin freis adalah suatu mesin yang digunakan untuk mengerjakan/menyelesaikan suatu benda kerja dengan mempergunakan pisau freis ( cutter ) sebagai pahat penyayat yang berputar pada sumbu mesin.
Mesin freis termasuk salah satu mesin yang gerak utamanya berputar, di mana pahat potong (pisau freis) dipasang pada spindel. Spindel ini dapat berputar serah jarum jam ( clock wise ) atau berlawanan arah jarum jam ( counter clock wise ) disesuaikan dengan arah mata potong dari pisau freis, sedang putarannya dapat diatur sesuai dengan kebutuhan dengan menggunakan rumus yang telah disediakan.
Umumnya mesin freis digunakan untuk meratakan permukaan, membuat alur, membuat roda gigi, membuat benda kerja yang mempunyai segi banyak beraturan, membuat profil dan bentuk yang tak beraturan dan lain sebagainya.
Prinsip kerja mesin freis adalah alat potong ( cutter ) mempunyai gerak putar, sedangkan benda kerja yang terpasang pada meja mempunyai gerak mendatar, tegak, atau berputar secara lambat (sesuai dengan kecepatan pemakanan).
Bagian-Bagian Mesin Frais

Macam-Macam Mesin Frais
Mesin Frais Horizontal

Mesin frais horizontal, alasnya (base) dari besi tuang kelabu, yang mendukung seluruh komponen dan dibaut fondasi serta berfungsi untuk menampung cairan pendingin yang mengalir ke bawah, dimana di dalam kolom (coulumn) terdapat mesin pompa yang memompa cairan tersebut untuk kemudian disirkualsi lagi ke atas meja (table).
Mesin Frais Vertikal
 Kepala mesin yang tegak dapatdiputar kekiri atau ke kanan serta dapat digerakkan naik, sehingga mesin dapat digunakan untuk membuat benda kerja yang tidak dapat dilakukan dengan mesin freis datar. Mesin freis jenis sangat sesuai untuk membuat bentuk alur alur ekor burung (dovetail ), alur tanpa ujung (blind slot), alur T.
Mesin Frais Universal

Jadi frais universal adalah salah satu jenis mesin frais yang dapat digunakan pada posisi tegak (vertical) dan mendatar (horizontal) dan memilki meja yang dapat digeser/diputar pada kapasitas tertentu.
Perlengkapan Mesin Frais
Ragum
Benda kerja yang akan dikerjakan dengan mesin frais harus dijepit dengan kuat agar posisinya tidak berubah waktu difrais. Berdasarkan gerakannya ragum dibagi menjadi 3 jenis, antara lain: ragum biasa, ragum berputar, dan ragum universal.
Ragum Biasa
Ragum biasa digunakan untuk menjepit benda kerja yang bentuknya sederhana dan biasanya hanya digunakan untuk mengefrais bidang datar saja. Bagian bawah ragum dapat disetel posisinya sesuiai dengan posisi benda kerja yang akan difrais. Bila sudah sesuai baru kemudian diikat kuat dengan mur baut ke meja mesin freis. Adanya ikatan ini diharapkan benda kerja tidak akan mengalamai perubahan posisi saat dikerjakan dengan mesin frais.
Ragum Berputar
Ragum ini digunakan untuk menjepit benda kerja yang harus membentuk sudut terhadap spindle. Bentuk ragum ini sama dengan ragum biasa tetapi pada bagaian bawahnya terdapat alas yang dapat diputar hingga sudut 360°. Ragum ini juga diletakkan di atas meja mesin frais secara horizontal yang diikat dengan mur baut dengan kuat. Bagian tengahnya terdapat skala nonius yang dapat digunakan untuk menentukan sudut putaran yang dikehendaki.
Ragum Universal
Ragum ini mempunyai dua sumbu perputaran, sehingga dapat diatur letaknya baik secara horizontal maupun vertikal. Ragum universal dapat mengatur sudut benda kerja yang akan dikerjakan dalam berbagai posisi. Sehingga pegerjaan benda kerja dapat dari arah vertical maupun horizontal.


Deviding Head (Kepala Pembagi)

Alat ini sangat penting, khususnya diwaktu membuat suatu segi yang sama sisi pada suatu batang atau benda yang berbentuk bulat.atau yang lainnya (tidak harus bulat), misalnya segi 4, 6, 8, 10, 12 dan seterusnya. Diadalam alat ini terdapat hubungan antara roda gigi cacing dengan poros ulir cacing. Jumlah gigi pada roda gigi cacing biasanya 40 buah. Jadi perbandingan putaran antara poros dengan roda cacing adalah 40 : 1, maksudnya apabila poros diputar 40 kali putaran, maka roda gigi cacing akan berputar 1 kali. Dengan demikian bila poros ulir cacing diputar 1 kali, maka benda kerja akan berputar 1/40 putaran. Pada poros berulir ini dipasang piring pembagi (plat index) yang mempunyai lubang-lubang kecil dengan jumlah banyak. Tetapi kedudukan lubang-lubang ini beraturan menurut garis lingkaran, dan pada tiap-tiap garis lingkaran lubang ditandai dengan tulisan angka-angka, misalnya 12, 15, 16, 17, 18, 19, 20, 21 dan seterusnya; di mana angka-angka tersebut menunjukkan jumlah lubang-lubang pada garis lingkaran tersebut.
Selain itu, pada ujung poros dipasang suatu batang pemutar (engkol) dan sepasang kaki jangka. Pada ujung batang pemutar dipasang pin yang berpegas, di mana ujung pin tersebut akan masuk pada lubang yang terdapat pada piring pembagi jika kedudukannya tepat. Batang pemutar dapat diatur kedudukannya sehingga ujung pin akan masuk pada lubang yang terdapat pada garis lingkaran yang dikehendaki, sedangkan kaki jangka gunanya untuk menentukan jumlah lubang yangharus ditambahkan dan kedudukan pin. Contoh 1: Jika kita akan membuat/mengefreis suatu benda bulat menjadi 8 bagian yang sama panjang sisinya, maka batang pemutar harus diputar 40 : 8 = 5 untuk setiap pergantian pengefresian. Karena hasilnya genap, maka ujung pin dapat ditempatkan di mana saja asalkan setelah diputar 5 kali, pin harus ditempatkan kembali pada tempat semula. Contoh II:
Jika batang tersebut akan difreis menjadi 15 bagian yang sama, maka caranya adalah:
Ø Batang tersebut harus diputar 40 : 15 = 2 2/3, artinya pergantian pengefreisan adalah 2 putaran ditambah 2/3 putaran.
Ø Carilah piring pembagi yang mepunyai lubang kelipatan dari 3, misalnya 21. Kemudian ujung pin pada batang pemutar masuk ke lubang yang terdapat garis lingkaran yang berangka 21 (mempunyai lubang 21 buah).
Ø 2/3 putaran = 2/3 x 21 = 14 bagian, 14 lubang.
Ø Dengan demikian batang pemutar untuk satu pengefreisan haruas diputar sebanyak 2 putaran ditambah 14 lubang.
Ø Jadi 40/15 = 2 2/3 = 2 14/21 Þ artinya 2 putaran engkol + 14 lubang pada pelat pembagi yang mempunyai jumlah lubang 21
Agar penambahan 14 lubang (kelebihan putaran) tidak selalu dihitung atau tidak terjadi kekeliruan setiap pergantian bagian yang difreis, maka jangka diatur sehingga jarak kedua kaki menjadi 14 lubang. Sehingga setiap pergantian bagian yang difreis, kaki jangka ini diputar sehingga kedudukan pin selalu tetap pada jarak putaran yang telah ditentukan.
Kepala Lepas (Tail Stock)
Kepala lepas digunakan untuk menyangga benda kerja yang dikerjakan dengan dividing head. Sehingga waktu disayat benda kerja tidak terangkat atau tertekan ke bawah.
Arbor
Pisau pada mesin frais horizontal dipasang pada arbor yang posisinya diatur dengan pemasangan ring arbornya. Arbor jenis ini biasanya digunakan untuk mesin frais horisontal saja. Alat ini ini bentuknya bulat panjang dan sepanjang badannya beralur untuk pasak. Bagian ujung berbentuk tirus dan ujung lainnya berulir. Poros freis dilengkapi dengan cincin-cincin (collar) dan terpasang pada badang poros. Cincin ini berfungsi sebagai pengunci/pengikat pisau freis yang terpasang diantara cincin-cincin tersebut. U mumnya pisau freis yang terpasang berbentuk panjang dan ditengahnya berlubang dan beralur untuk pasak, misalnya Plain Mill Cutter , pisau freis roda gigi, atau yang lainnya.

Stub Adaptor
Bagian ini adalah tempat dudukan (pengikatan)cutter sebelum dipasang pada sarung tirus pada sumbu utama. Dipasang pada mesin freis tegak, Alat ini digunakan untuk memegang pisau freis yang pendek dan berlubang serta beralur misalnya Face Mill Cutter .
Kolet

Kolet adalah alat penjepit pisau freis yang bertangkai tirus/lurus. Bentuk alat ini bermacam-macam, tetapi prinsip kerjanya sama yaitu untuk memegang pisau freis yang berbentuk jari (End Mill Cutter).
Macam-Macam Pisau Frais
Alat potong yang digunakan pada waktu mengefreis ialah pisau freis. Umumnya bentuk pisau freis bulat panjang dan disekililingnya bergerigi yang beralur. Pada lubangnya tedapat alur untuk kedudukan pasak agar pisau freis tidak ikut berputar. Bahan pisau freis umumnya terbuat dari HSS, atau Karbida.
Cutter Mantel
Cutter jenis ini dipakai untuk mesin frais horizontal.
Cutter Alur Cutter
Digunakan untuk membuat alur-alur pada batang atau permukaan benda lainnya.
Cutter ini dalam satu set terdapat 8 buah. Cutter ini dipakai untuk membuat roda-roda gigi.

Cutter Radius Cekung
Cutter ini dipakai untuk membuat benda kerja yang bentuknya memiliki radius dalam (cekung)
Cutter ini dipakai untuk membuat benda kerja yang bentuknya memiliki radius luar (cembung)
Cutter Alur T
Cutter Ekor Burung
Cutter ini dipakai untuk membuat alur ekor burung. Cutter ini sudut kemiringannya terletak pada sudut-sudut istimewa yaitu : 30º, 45º, 60º
Cutter Endmill
Kecepatan Potong (Cutting Speed)
Yang dimaksud dengan kecepatan potong (CS) adalah kemampuan alat potong menyayat bahan dengan aman menghasilkan tatal dalam satuan panjang /waktu (m/menit atau feet/menit). Pada gerak putar seperti mesin frais, kecepatan potong (CS) adalah keliling kali putaran atau π . d . n; di mana π adalah nilai konstansta 22/7= 3.14; d adalah diameter pisau dalam satuan milimeter dan n adalah kecepatan putaran pisau dalam satuan putaran/menit (rpm). Karena nilai kecepatan potong untuk setiap jenis bahan sudah ditetapkan secara baku (Tabel 6), maka komponen yang bisa diatur dalam proses penyayatan adalah putaran mesin/pisau. Dengan demikian rumus untuk menghitung putaran menjadi:
 |
Karena satuan Cs dalam meter/menit sedangkan satuan diameter pisau/benda kerja dalam millimeter, maka rumus menjadi :
 |
Dalam menentukan besarnya kecepatan potong dan putaran mesin, selain dapat dihitung dengan rumus diatas juga dapat dicari pada tabel kecepatan potong pembubutan (lihat tabel) yang hasil pembacaannya mendekati dengan angka hasil perhitungan.
Tabel Kecepatan Potong Untuk Beberapa Jenis Bahan


